 Prüftechnik
KI-Bildprüfung in der Endkontrolle: wann sie sich lohnt und wie Sie sie einführen
Eine KI-Bildprüfung lohnt sich, wenn sich Fehler schwer als feste Regel beschreiben lassen, etwa Kratzer auf strukturierten Oberflächen. Über den Erfolg entscheiden weniger die KI-Modelle als Auflösung, Beleuchtung, Musterteile und klar festgelegte Grenzmuster. Ob sie geeignet ist, zeigen Sie mit Prüfteilen, die nicht im Training waren, und mit getrennten Grenzwerten für Schlupf und Pseudoausschuss.
Wann lohnt sich eine KI-Bildprüfung statt fester Regeln?
Eine KI-Bildprüfung lohnt sich, wenn ein Fehler viele Erscheinungsformen hat und sich nicht als feste Regel beschreiben lässt, etwa Kratzer, Einschlüsse oder Verfärbungen auf strukturierten Oberflächen. Für Maß, Lage, Vollständigkeit bei klarem Kontrast und Codes genügt meist die klassische Bildverarbeitung mit festen Regeln. In vielen Anlagen arbeiten beide Verfahren nebeneinander.
Klassische industrielle Bildverarbeitung (Machine Vision) arbeitet mit Parametern: Kante finden, Abstand messen, Fläche zählen. Das ist nachvollziehbar und schnell. Deep-Learning-Verfahren lernen das Merkmal aus Beispielbildern. Sie unterscheiden sich darin, woraus sie lernen:
| Verfahren | Lernt aus | Gut für | Grenze |
|---|---|---|---|
| Feste Regeln | Parametern | Maße, Lage, Vollständigkeit bei klarem Kontrast, Codes | viele Fehlerformen, schwankende Oberflächen |
| Klassifikation | Gut- und Schlechtbildern je Fehlerart | bekannte Fehlerarten mit vielen Beispielen | braucht Schlechtteile je Klasse |
| Anomalieerkennung | nur Gutbildern | seltene oder unbekannte Fehler | meldet Abweichung, nennt keine Fehlerklasse |
Anomalieerkennung meldet, was anders ist, nicht was fehlerhaft ist. Eine neue Materialcharge oder ein anderes Werkzeugnest kann deshalb Pseudoausschuss erzeugen, wenn die Gutbilder diese Streuung nicht abdecken. In der Praxis kombinieren wir beides: Regeln für Maß, Lage und Code, KI für Oberflächen und Merkmale, die sich schlecht beschreiben lassen.
Welche Kameraauflösung braucht eine Bildprüfung?
Die nötige Auflösung folgt aus Bildfeld und kleinstem Fehler. Als Faustregel von Kameraherstellern soll der kleinste Fehler mindestens drei Pixel überdecken, bei schwierigen Bedingungen wie geringem Kontrast fünf. Eine Norm ist das nicht, zwei Pixel gelten als theoretische Untergrenze.
Npx = Bdmin · k
- Npx
- nötige Pixelzahl je Achse
- B
- Bildfeld in dieser Achse in mm
- dmin
- kleinster zu findender Fehler in mm
- k
- Pixel je Fehler (ohne Einheit), meist 3, bei geringem Kontrast 5
Beispiel: Ein Gehäuse mit 120 mm Bildfeld soll auf Kratzer ab 0,15 mm geprüft werden. Mit 3 Pixeln je Fehler ergeben sich 2.400 Pixel Bildbreite, also ein Pixel je 0,05 mm am Bauteil. Ein 5-Megapixel-Sensor mit 2.448 Pixeln Breite reicht knapp.
Was die Rechnung bedeutet: Die Pixelgröße am Objekt, hier 0,05 mm, ist die Kenngröße für alles Weitere. Sie bestimmt das Objektiv und die zulässige Bewegungsunschärfe. Reicht ein Sensor nicht, hilft ein kleineres Bildfeld mit mehreren Aufnahmen oder eine Zeilenkamera bei bewegten Teilen.
Typische Fehlerquellen bei der Auflösung
- Nur Pixel gezählt: Das Objektiv muss die Pixelgröße auch auflösen. Ein unscharfes Objektiv macht aus 3 Pixeln einen grauen Fleck ohne Kontrast.
- Farbkamera für feine Fehler: Das Farbfilter-Mosaik senkt die wirksame Auflösung. Für Oberflächenfehler nehmen viele Anwender Schwarzweißkameras.
- Codes vergessen: Für 2D-Codes gelten mindestens 5 Pixel je kleinstem Modul als Richtwert. Das kann die Auflösung stärker treiben als der Fehler.
- Kontrast überschätzt: Ein Fehler mit 3 Pixeln, aber kaum Helligkeitsunterschied zum Gutbereich, bleibt unsichtbar. Dann hilft zuerst anderes Licht, nicht mehr Auflösung.
Welches Objektiv und welche Beleuchtung braucht die Prüfung?
Das Objektiv ergibt sich aus Abbildungsmaßstab und Arbeitsabstand: Der Maßstab ist Sensorgröße geteilt durch Bildfeld, die Brennweite folgt daraus und aus dem Abstand zum Teil. Die Beleuchtung wählen wir nach Oberfläche und Fehlerart. Ein Fehler, der im Bild keinen Kontrast hat, bleibt auch für das beste Modell unsichtbar.
β = sB f ≈ a · β1 + β
- β
- Abbildungsmaßstab (ohne Einheit)
- s
- Sensorbreite in mm (Pixelzahl mal Pixelgröße)
- B
- Bildfeld in mm
- f
- Brennweite des Objektivs in mm
- a
- Objektabstand in mm, näherungsweise der Arbeitsabstand
Beispiel: 2.448 Pixel mit 3,45 µm ergeben 8,45 mm Sensorbreite. Bei 120 mm Bildfeld ist β = 0,070. Mit 400 mm Arbeitsabstand ergibt sich f ≈ 26 mm. Wir würden ein 25-mm-Objektiv wählen und den Abstand auf rund 380 mm verringern.
Die Formel ist die Näherung der dünnen Linse. Sie genügt für die Vorauslegung, die genaue Lage liefern die Daten des Objektivherstellers. Festbrennweiten gibt es in Stufen wie 8, 12, 16, 25, 35 und 50 mm, deshalb passt man meist den Abstand an.
Beleuchtung nach Fehlerart
| Beleuchtung | Zeigt | Geeignet für |
|---|---|---|
| Auflicht diffus, Dom | gleichmäßige Fläche ohne Reflexe | glänzende, gewölbte Teile, Aufdrucke |
| Dunkelfeld | Kratzer und Kanten hell auf dunklem Grund | Kratzer, Gravuren, Grate |
| Durchlicht | scharfe Kontur als Schattenbild | Bohrungen, Umrisse, Maße |
| Deflektometrie | Verzerrung eines gespiegelten Streifenmusters | Dellen und Welligkeit auf spiegelnden Flächen |
Für Maße mit enger Toleranz nehmen wir telezentrische Objektive. Sie halten den Abbildungsmaßstab bei Höhenunterschieden konstant, die Frontlinse muss aber mindestens so groß sein wie das Bauteil.
Wie kurz muss die Belichtung bei bewegten Teilen sein?
Die Belichtungszeit muss so kurz sein, dass sich das Teil während der Aufnahme höchstens um ein bis zwei Pixel bewegt. Sie folgt aus Pixelgröße am Objekt, zulässiger Unschärfe und Bandgeschwindigkeit. Für Messaufgaben gilt eher ein Pixel, manche Hersteller nennen ein halbes.
tB ≤ pO · uv
- tB
- maximale Belichtungszeit in s
- pO
- Pixelgröße am Objekt in mm
- u
- zulässige Bewegungsunschärfe in Pixeln
- v
- Geschwindigkeit des Teils in mm/s
Beispiel: Bei 0,05 mm je Pixel, 1 Pixel Unschärfe und 0,3 m/s Bandgeschwindigkeit darf höchstens 167 µs belichtet werden.
So kurze Zeiten brauchen viel Licht. Blitzbeleuchtung arbeitet je nach Ausführung mit einigen zehn bis einigen hundert Mikrosekunden und blendet zugleich Fremdlicht aus. Stehen die Teile während der Aufnahme still, entfällt diese Grenze, dafür kostet das Anhalten Taktzeit.
Wie rechnet man das Taktzeitbudget?
Die Taktzeit ist die Zeit, die je Teil zur Verfügung steht. Die KI-Auswertung braucht oft nur Millisekunden, den Takt bestimmen meist Zuführung, Positionieren und die Zahl der Ansichten.
tTakt = 3.600 sQh ≥ tZuf + nA · tA + tAusw + tSort
- tTakt
- verfügbare Zeit je Teil in s
- Qh
- geforderter Durchsatz in Teilen je Stunde
- tZuf
- Zuführen und Positionieren in s
- nA
- Zahl der Ansichten oder Aufnahmen
- tA
- Zeit je Aufnahme einschließlich Bewegung und Bildübertragung in s
- tAusw, tSort
- Auswertung und Ausschleusen in s
Beispiel: 1.800 Teile je Stunde lassen 2,0 s je Teil. Zuführen 0,8 s, drei Ansichten mit je 0,2 s, Auswertung 0,1 s und Ausschleusen 0,3 s ergeben 1,8 s. Es bleiben 0,2 s Reserve. Eine vierte Ansicht wäre nur mit einer zweiten Kamera im selben Takt möglich.
Planen Sie Reserve ein. Im Betrieb kommen Nachprüfungen, Kommunikation mit der SPS und Schwankungen in der Zuführung dazu.
Wie läuft eine Machbarkeitsprüfung mit Musterteilen ab?
In der Machbarkeitsprüfung zeigen Ihre Musterteile, ob ein Merkmal im Bild sicher sichtbar ist und sich von der erlaubten Streuung trennen lässt. Dazu braucht es Gutteile mit üblicher Streuung, Schlechtteile je Fehlerart und Grenzmuster. Erst danach legen wir Kamera, Beleuchtung und Auswertung fest.
- Prüfaufgabe beschreiben: Bauteil, Prüfmerkmale, kleinster Fehler, Takt, Zuführung und Einbauraum.
- Musterteile zusammenstellen: gekennzeichnet nach Gutteil, Fehlerart und Grenzmuster, mit Ihrer Bewertung je Teil.
- Bildaufnahme testen: Beleuchtungsarten und Blickwinkel vergleichen, bis jedes Merkmal Kontrast hat.
- Auswertung anlernen und testen: mit Teilen, die nicht zum Anlernen verwendet wurden.
- Ergebnis besprechen: welche Merkmale prüfbar sind, welche nur eingeschränkt, und was das für Aufbau und Abnahme bedeutet.
Beispiel für einen Musterteile-Plan
Feste Stückzahlen gibt keine Norm vor, sie hängen vom Merkmal ab. Die folgende Aufteilung ist ein Beispiel für ein Teil mit drei Fehlerarten:
| Gruppe | Zweck | Beispiel |
|---|---|---|
| Gutteile | erlaubte Streuung zeigen: Chargen, Werkzeugnester, Farbtöne | 30 Teile aus mehreren Chargen |
| Schlechtteile | jede Fehlerart in typischer Ausprägung | je Fehlerart 10 Teile |
| Grenzmuster | knapp innerhalb und knapp außerhalb der Toleranz | je Fehlerart 3 bis 5 Paare |
| Testteile | Prüfung ohne Trainingsbezug | eigene Teile, die beim Anlernen nicht verwendet werden |
Die größere Hürde ist meist die Frage, was ein Fehler ist. In einer Studie der Sandia National Laboratories prüften 82 Prüfer Präzisionsteile auf acht Fehlerarten. Sie erkannten im Mittel 85 % der Schlechtteile und wiesen zugleich 35 % der Gutteile zurück. Wenn sich Prüfer nicht einig sind, lernt die KI diese Uneinigkeit mit.
Legen Sie deshalb vor dem Anlernen einen Fehlerkatalog mit Bildern je Fehlerart fest, dazu Grenzmuster und die Person, die bei strittigen Teilen entscheidet. Fehlen echte Schlechtteile, helfen gezielt präparierte Teile, etwa mit definiert gesetzten Kratzern.
Wie berechnet man Schlupf und Pseudoausschuss?
Schlupf ist der Anteil der Schlechtteile, die als gut bewertet werden und zum Kunden gehen. Pseudoausschuss, auch Pseudofehler oder Fehlalarm genannt, ist der Anteil der Gutteile, die aussortiert werden. Beide werden getrennt berechnet und brauchen getrennte Grenzwerte.
S = nS,gutnS P = nG,schlechtnG
- S
- Schlupf (Anteil, meist in % angegeben)
- nS,gut
- Schlechtteile, die als gut bewertet wurden
- nS
- geprüfte Schlechtteile insgesamt
- P
- Pseudoausschuss (Anteil, meist in % angegeben)
- nG,schlecht
- Gutteile, die als schlecht bewertet wurden
- nG
- geprüfte Gutteile insgesamt
Beispiel: Von 300 Schlechtteilen werden 3 als gut bewertet, von 5.000 Gutteilen 60 als schlecht. Das ergibt 1,0 % Schlupf und 1,2 % Pseudoausschuss.
Beide Werte hängen an derselben Schwelle. Wer sie verschärft, senkt den Schlupf und erhöht den Pseudoausschuss. Welcher Wert wichtiger ist, hängt vom Teil ab: Bei sicherheitsrelevanten Merkmalen zählt der Schlupf, bei teuren Teilen der Pseudoausschuss. Viel Pseudoausschuss heißt außerdem, dass jemand jeden Treffer von Hand nachprüft. Oft lohnt eine dritte Klasse „Nachprüfen“ für Teile nahe der Schwelle.
Rechnen Sie den Pseudoausschuss in Teile je Schicht um. 1,2 % bei 10.000 Teilen sind 120 Teile, die jemand ansehen muss. Das ist oft das bessere Argument als der Prozentwert.
Wie viele Schlechtteile braucht die Abnahme einer Bildprüfung?
Für einen belastbaren Schlupfwert brauchen Sie mehr Schlechtteile, als die meisten erwarten. Werden in n Schlechtteilen keine übersehen, liegt die obere 95-%-Grenze für den Schlupf trotzdem bei etwa 3/n. Wer 0,1 % Schlupf nachweisen will, braucht rund 3.000 Schlechtteile ohne einen einzigen Fehler.
S95 ≈ 3n (bei 0 übersehenen Teilen)
- S95
- obere Grenze des Schlupfs mit 95 % Vertrauen
- n
- Zahl der geprüften Schlechtteile, sinnvoll ab etwa 30
Beispiel: 100 Schlechtteile ohne Schlupf belegen nur, dass der Schlupf mit 95 % Vertrauen unter rund 3 % liegt. Bei 3 übersehenen Teilen aus 300 liegt die obere Grenze nach der exakten Binomialrechnung bei rund 2,6 %, nicht bei 1 %.
| Schlechtteile ohne Schlupf | Obere 95-%-Grenze |
|---|---|
| 50 | rund 6 % |
| 100 | rund 3 % |
| 300 | rund 1 % |
| 1.000 | rund 0,3 % |
| 3.000 | rund 0,1 % |
Diese Faustregel (Rule of Three) ist die Näherung der exakten Binomialgrenze. Schlechtteile können mehrfach in wechselnder Lage geprüft werden, jede Prüfung muss aber mit neu eingelegtem Teil laufen. Dasselbe Bild mehrfach auszuwerten sagt nichts über die Streuung durch Lage, Zuführung und Fremdlicht.
Welche Richtlinie gilt für die Abnahme?
Für klassifizierende Bildverarbeitung beschreibt VDI/VDE/VDMA 2632 Blatt 3.1 (Ausgabe 2020-08) die Prüfung der Klassifikationsleistung, unter anderem mit Abnahmestichprobe und Hypothesentest samt Stichprobenplan. Für attributive Prüfprozesse nennen VDA Band 5 und das MSA-Handbuch der AIAG die Kappa-Statistik. Sie bewertet die Übereinstimmung zwischen Prüfsystem und Referenzbewertung und zieht die Übereinstimmung ab, die schon durch Zufall entstünde.
κ = po − pe1 − pe
- κ
- Cohens Kappa (ohne Einheit), 1 bedeutet volle Übereinstimmung
- po
- beobachteter Anteil übereinstimmender Bewertungen
- pe
- zufällig erwartete Übereinstimmung aus den Anteilen je Klasse
Beispiel: System und Referenz stimmen bei 95 % der Teile überein, beide stufen 30 % als schlecht ein. Die Zufallsübereinstimmung ist 0,3 mal 0,3 plus 0,7 mal 0,7, also 0,58. Daraus folgt κ = 0,88. Nach dem AIAG-Handbuch gelten Werte ab 0,75 als gute Übereinstimmung.
Für die Abnahme gilt außerdem: keine Trainingsbilder verwenden, Grenzmuster getrennt auswerten und die Taktzeit über eine festgelegte Stückzahl unter Serienbedingungen messen.
Was kostet eine KI-Bildprüfung und wovon hängt der Aufwand ab?
Den Aufwand bestimmen vor allem Zahl der Ansichten, Auflösung, Oberfläche, Takt und Zuführung, weniger die KI-Software. Eine einzelne Ansicht auf ein ruhendes Teil ist eine andere Aufgabe als eine Inline-Prüfung mit vier Kameras, Sortierung und Rückverfolgung. Einen belastbaren Rahmen nennen wir nach der Machbarkeitsprüfung an Ihren Musterteilen.
| Kostentreiber | Warum |
|---|---|
| Zahl der Ansichten | Jede Seite, die geprüft werden muss, braucht eine Kamera oder eine Bewegung des Teils. |
| Kleinster Fehler zu Bildfeld | Hohe Auflösung oder mehrere Aufnahmen je Teil, bessere Objektive. |
| Oberfläche | Glänzende oder gewölbte Teile brauchen Dom, Deflektometrie oder mehrere Lichtarten. |
| Takt und Bewegung | Blitzbeleuchtung, schnellere Kameras, mehr Rechenleistung. |
| Zuführung und Sortierung | Förderband, Vereinzelung, Drehen des Teils, Delta-Picker, Sortierausgänge. |
| Varianten und Fehlerarten | Mehr Prüfrezepte, mehr Musterteile, mehr Aufwand beim Anlernen und bei der Abnahme. |
| Nachweis und Daten | Abnahmeumfang, Bildablage je Teil, Anbindung an SPS, MES oder ERP. |
Eigene Prüfzelle oder Inline-Anlage?
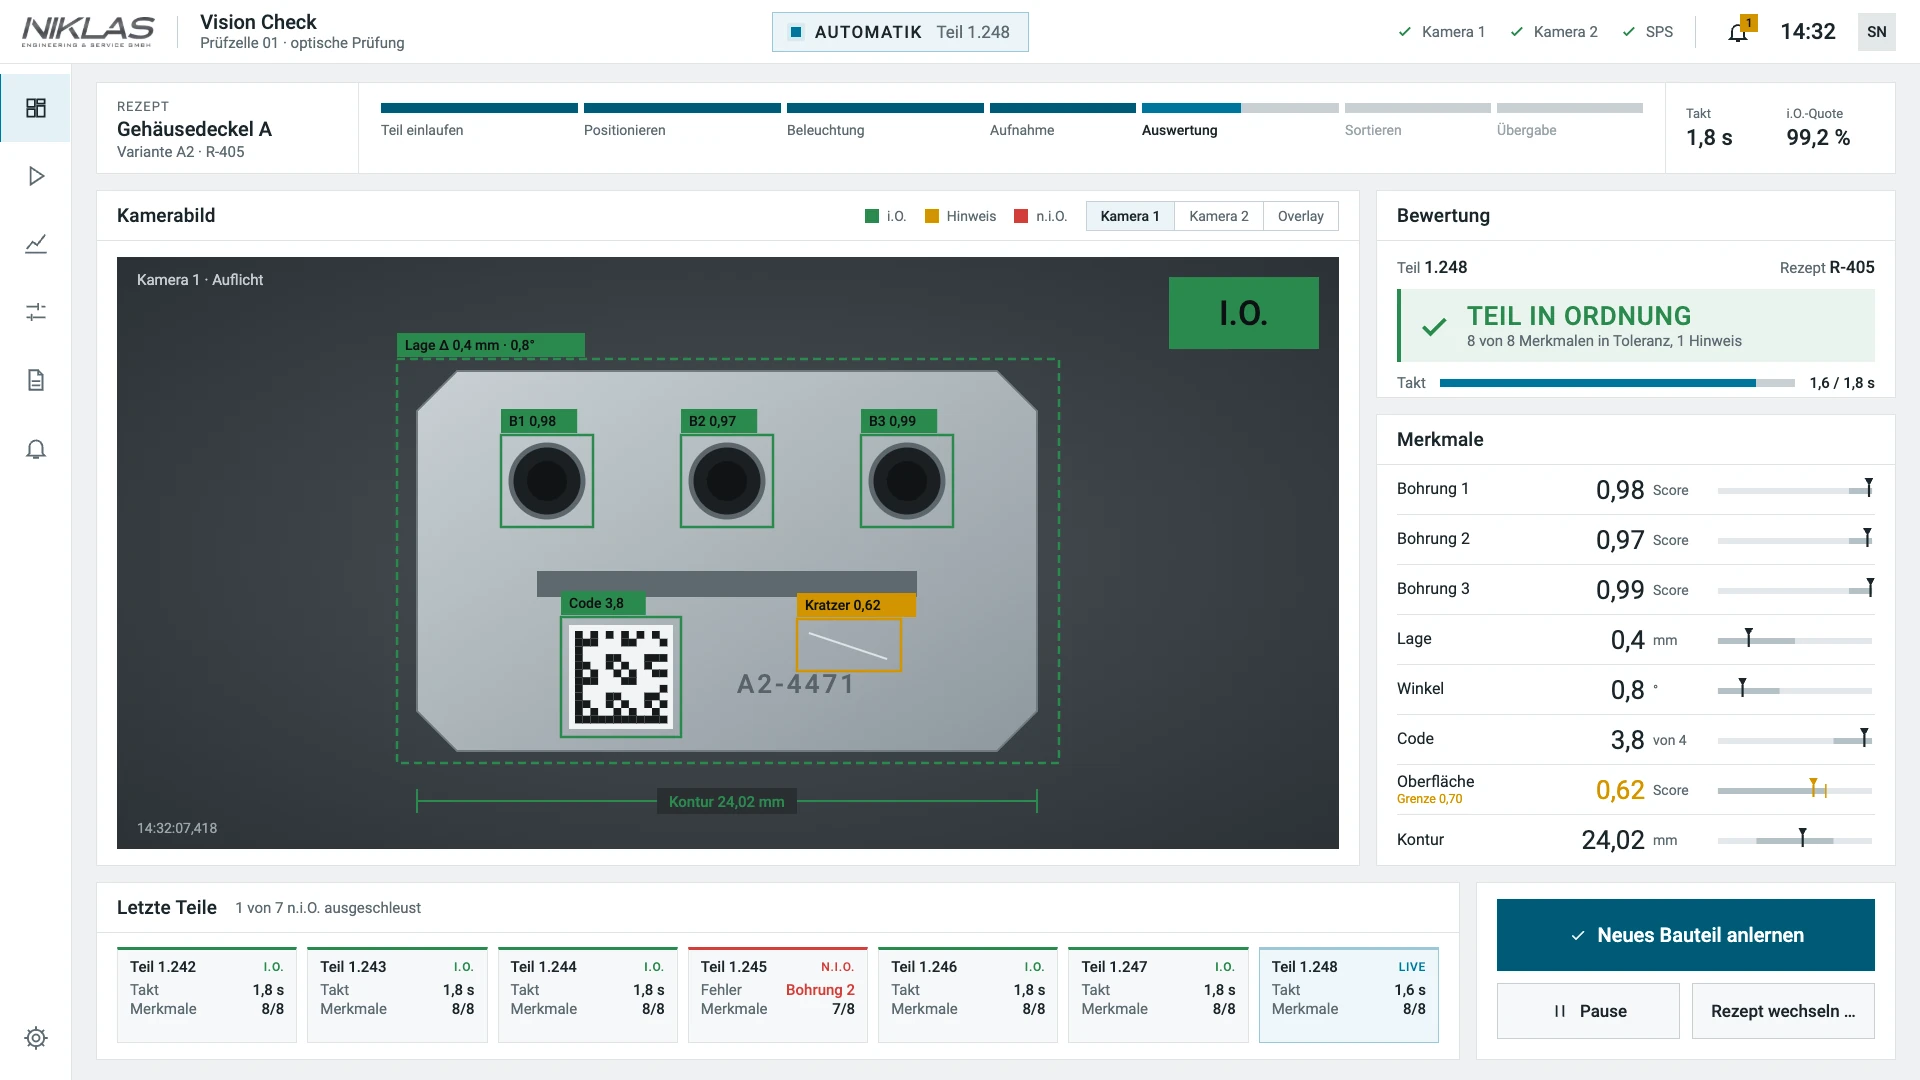
Eine eigenständige Prüfzelle passt, wenn Teile in Losen geprüft werden oder Platz in der Linie fehlt. Eine Inline-Anlage mit Förderband prüft im Fertigungsfluss und sortiert mit einem optionalen Delta-Picker gleich in i. O. und n. i. O. Beides bauen wir mit dem NIKLAS Vision Check, den es auch als Modul im Baukasten unserer Prüfstände gibt.
Was wir für ein Angebot von Ihnen brauchen
- Bauteil mit Zeichnung oder Fotos, Werkstoff und Oberfläche
- Prüfmerkmale und Fehlerarten, wenn vorhanden mit Fehlerkatalog
- kleinster zu findender Fehler und Toleranzen
- Takt oder Stückzahl je Schicht, Zahl der Varianten
- Zuführung, Einbauraum und gewünschte Schnittstelle zu SPS oder ERP
- Musterteile, sobald wir die Machbarkeit prüfen
Schicken Sie uns die Angaben über die Kontaktseite. Wir sagen Ihnen dann, welche Musterteile wir für die Machbarkeitsprüfung brauchen.
Was ist im Betrieb zu beachten: Varianten, Drift, Daten?
Im Betrieb ändern sich Teile, Chargen und Umgebung. Neue Varianten legt Ihr Team beim Vision Check über die Bedienoberfläche selbst an. Ändert sich die Erkennung, prüfen Sie zuerst das Bild: Licht, Verschmutzung, Fokus, Lage. Erst wenn das Bild stimmt, ist Nachtrainieren sinnvoll.
Üblich ist ein Satz Referenzteile, der regelmäßig, zum Beispiel zu Schichtbeginn, durch die Anlage läuft. Wird ein Referenz-Schlechtteil nicht erkannt, ist das ein früher Hinweis auf Drift. Geben Sie ein nachtrainiertes Modell erst nach einem erneuten Test mit Teilen frei, die nicht im Training waren.
Der Vision Check wertet mit lokal betriebenen KI-Modellen aus. Prüfbilder und Prüfdaten werden je Teil dokumentiert und lassen sich für Reklamationen ablegen. Wie das Ergebnis ins Prüfprotokoll und ins ERP kommt, beschreibt die NIKLAS Prüfsoftware.
Zur EU-KI-Verordnung: Pflichten für Hochrisiko-Systeme knüpfen unter anderem an Sicherheitsbauteile von Produkten wie Maschinen an. Eine reine Qualitätsprüfung ohne Sicherheitsfunktion fällt nach unserer Einschätzung nicht darunter. Das ersetzt keine rechtliche Prüfung im Einzelfall.
Häufige Fragen zur KI-Bildprüfung
Antworten auf die Fragen, die Qualitäts- und Fertigungsleiter vor einer Einführung stellen.
Wie viele Musterteile brauchen wir für eine Machbarkeitsprüfung?
Das hängt vom Merkmal ab, eine Norm gibt keine Zahl vor. Sinnvoll sind Gutteile mit der üblichen Streuung aus mehreren Chargen, Schlechtteile je Fehlerart und Grenzmuster knapp innerhalb und außerhalb der Toleranz. Für die Abnahme brauchen Sie später zusätzliche Teile, die nicht im Training waren.
Was kostet eine KI-Bildprüfung?
Das hängt vor allem von der Zahl der Ansichten, der Auflösung, der Oberfläche, dem Takt und der Zuführung ab. Die KI-Software ist selten der größte Posten. Einen belastbaren Rahmen nennen wir nach der Machbarkeitsprüfung an Ihren Musterteilen.
Können wir eine Bildprüfung in eine bestehende Linie nachrüsten?
Ja, wenn Einbauraum, Zuführung und Takt passen. Der Vision Check lässt sich als Einzelzelle oder als Inline-Anlage mit Förderband aufbauen und übergibt die Prüfentscheidung über eine Schnittstelle an Ihre SPS. Wie die Teile danach weiterlaufen, richtet sich nach Ihrem Prozess.
Brauchen wir Schlechtteile, wenn Fehler selten sind?
Für das Anlernen nicht unbedingt: Anomalieerkennung lernt aus Gutbildern. Für den Nachweis, dass die Prüfung Fehler findet, brauchen Sie Schlechtteile. Fehlen echte, helfen gezielt präparierte Teile mit definierten Fehlern.
Welcher kleinste Fehler ist erkennbar?
Als Faustregel sollte der kleinste Fehler mindestens drei Pixel überdecken und im Bild Kontrast haben. Bei 120 mm Bildfeld und 2.400 Pixeln Bildbreite liegt die Grenze damit bei etwa 0,15 mm. Bildfeld, Kamera und Beleuchtung legen wir danach aus.
Wie weisen wir nach, dass die Bildprüfung funktioniert?
Mit einer Abnahme an Teilen, die nicht im Training waren, und mit getrennten Grenzwerten für Schlupf und Pseudoausschuss. Das Vorgehen beschreibt VDI/VDE/VDMA 2632 Blatt 3.1, für attributive Prüfungen nennen VDA Band 5 und AIAG MSA die Kappa-Statistik. Für kleine Schlupfwerte brauchen Sie viele Schlechtteile: Ohne einen Fehler in 300 Teilen liegt die obere Grenze noch bei rund 1 %.
Können unsere Mitarbeiter neue Varianten selbst anlernen?
Beim Vision Check legt Ihr Team neue Bauteile und Prüfrezepte nach der Ersteinrichtung über die Bedienoberfläche selbst an und lernt neue Varianten mit Gut- und Schlechtmustern an. Welche Fehlerbilder erkannt werden sollen, legen wir bei der ersten Auslegung gemeinsam fest.
Verlassen die Bilder unser Werk?
Beim Vision Check nicht: Die KI-Modelle laufen lokal an der Anlage. Prüfbilder und Ergebnisse bleiben in Ihrem Netz und lassen sich je Teil dokumentieren.
Fallen wir mit der Bildprüfung unter die KI-Verordnung?
Hochrisiko-Pflichten knüpfen unter anderem an Sicherheitsbauteile an. Eine reine Qualitätsprüfung ohne Sicherheitsfunktion fällt nach unserer Einschätzung nicht darunter. Für Ihren Einzelfall empfehlen wir eine rechtliche Prüfung.
Weitere Beiträge aus dem Ratgeber
Prüftechnik Prüftechnik
Pumpenprüfung ISO 9906
Toleranzen der Klassen 1B, 2B und 3B, Förderhöhe und Wirkungsgrad mit Rechenbeispiel, Messunsicherheit, NPSH3 und Prüfablauf: So läuft eine Pumpenprüfung nach DIN EN ISO 9906 am Prüfstand. Prüftechnik
Lastenheft Prüfstand
Prüflinge, Leistung, Messunsicherheit, Taktzeit, Energie und Abnahme mit Formeln und Rechenbeispielen: Was ein Lastenheft für einen Prüfstand enthalten muss.Musterteile prüfen lassen
Beschreiben Sie Bauteil, Prüfmerkmale und Takt. Wir sagen Ihnen, welche Musterteile wir für eine Machbarkeitsprüfung brauchen.
Simon Niklas
Maschinenbauingenieur, M.Sc.
0941 56956720[email protected]
„Gute Ingenieurarbeit zeigt sich im Produktionsalltag. Deshalb verbinden wir technische Planung mit einem genauen Verständnis für Prozess, Bedienung und Instandhaltung.“
Beratung buchen