NIKLAS Vision Check
Optische Prüfanlage mit KI-Auswertung für Bauteile
Mit der optischen Prüfanlage NIKLAS Vision Check prüfen Sie Bauteile per Kamera auf fehlende Teile, Lage, Oberflächenfehler und Codes. Neue Teile legen Sie selbst an, lokal betriebene KI-Modelle werten die Bilder aus.
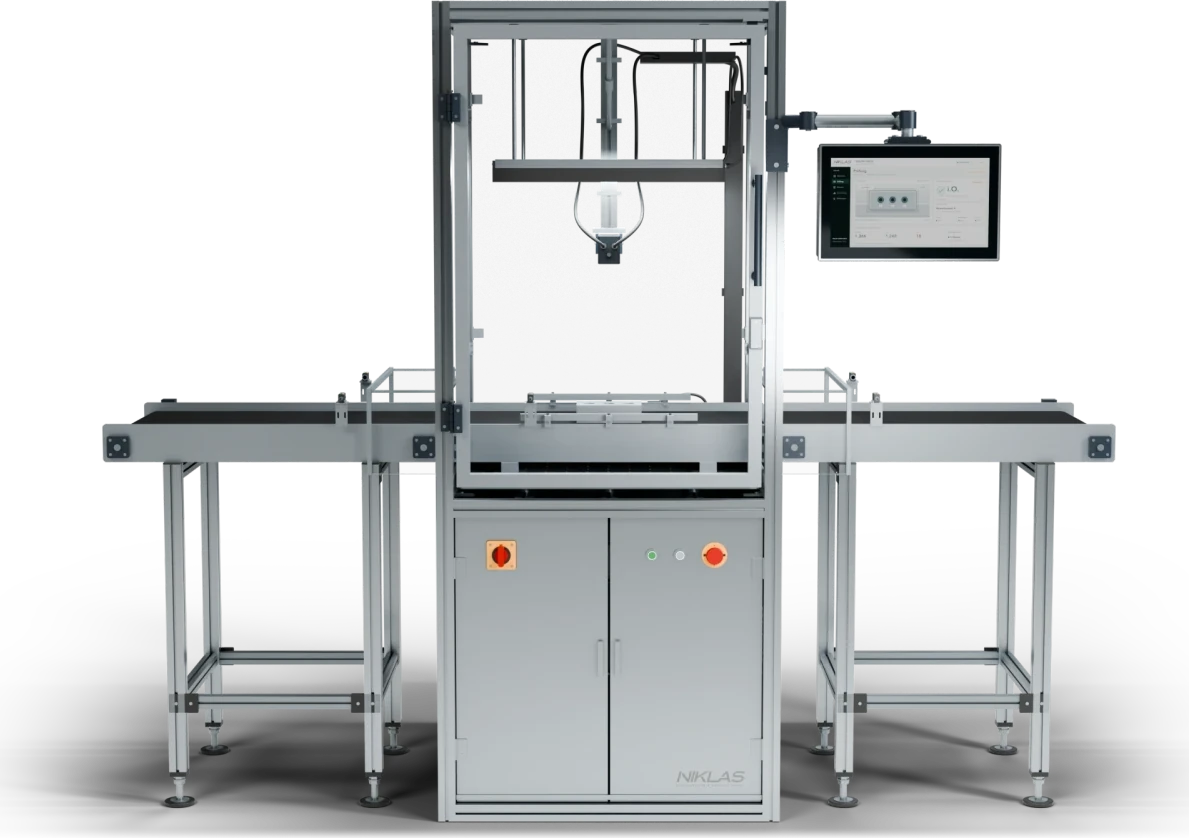
Optische Prüfanlage als Einzelzelle oder inline
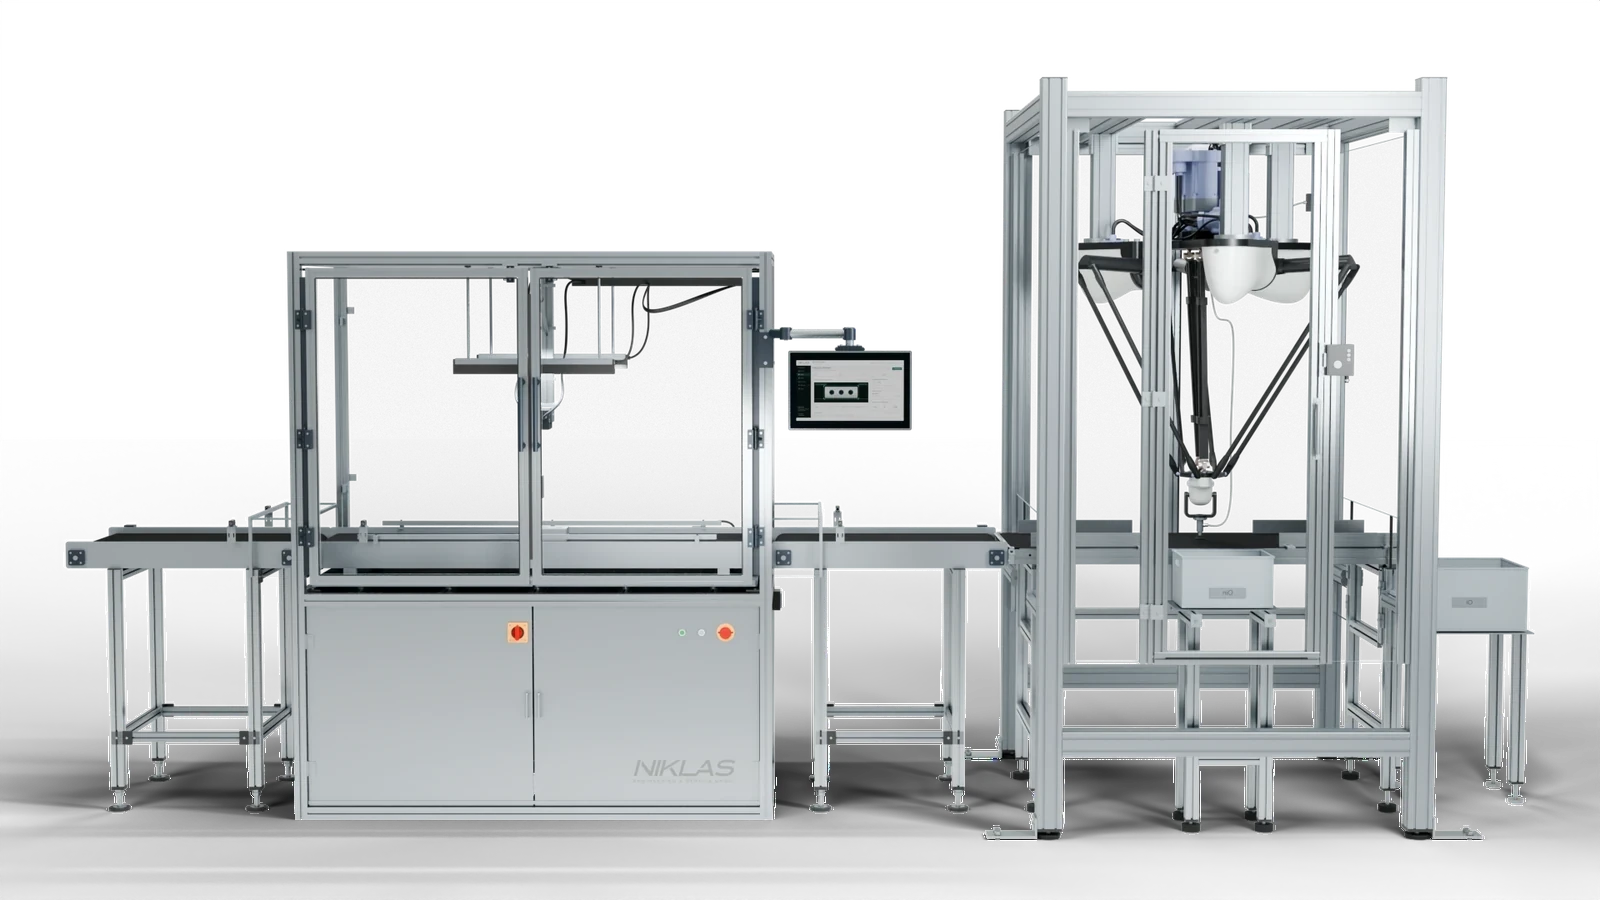
Wir passen die optische Prüfzelle an Ihre Teilegrößen und Ihren Materialfluss an. Mit Förderband wird Vision Check zur Inline-Prüfanlage. Ein optionaler Delta-Picker sortiert die geprüften Gut- und Schlechtteile.
- Direkt in der FertigungAbweichungen vor dem nächsten Arbeitsschritt erkennen
- VariantenfähigNeue Bauteile im Betrieb selbst anlegen
- i. O. oder n. i. O.Gut- und Schlechtteile im Prozess unterscheiden
Auf einen Blick
Ihre Bauteile, neue Teile selbst anlegen
Fehlende Teile, Lage, Oberfläche, Codes
Nach Ihren Prüfkriterien
Einzelzelle oder Inline mit Förderband
Prüfbild und Prüfdaten je Teil
Nach Bauteil und Takt
Was die optische Bauteilprüfung erkennt
Die automatische Sichtprüfung mit Bildverarbeitung, auch automatische optische Inspektion oder kurz AOI genannt, findet Abweichungen, bevor Bauteile weiterverarbeitet werden. Ob fehlende Komponenten, falsche Lage, Oberflächenfehler oder Kennzeichnungen an Ihrem Teil prüfbar sind, testen wir vorab an Ihren Musterteilen. Danach legen wir Kamera, Beleuchtung und KI-Auswertung aus.
Fehlende Komponenten
Fehlende Komponenten am Bauteil erkennen, wenn Sichtbarkeit, Kontrast und Position eine eindeutige Auswertung zulassen.
Lage und Orientierung
Prüfen, ob Teile richtig liegen oder eingebaut sind. Die Anlage vergleicht dazu mit Referenzbildern und festgelegten Lagekriterien.
Oberflächeninspektion
Kratzer, Beschädigungen und andere sichtbare Abweichungen an geeigneten Oberflächen erfassen. Beleuchtung und Fehlermuster bestimmen die Auslegung.
Montage und Vollständigkeit
Baugruppen auf sichtbare Montagestände und vollständige Bestückung prüfen, bevor sie zum nächsten Prozessschritt gelangen.
Kennzeichnung und Codes
Aufdrucke, Markierungen oder Codes prüfen oder auslesen. Lesbarkeit und Prüfverfahren hängen von Bauteil und Kennzeichnung ab.
Kontur und Maß
Sichtbare Konturen oder Maße prüfen, wenn Auflösung, Perspektive und Kalibrierung die geforderte Aussage zulassen.
Bohrungen und Umrisse
Bohrungen, Ausstanzungen und Umrisse im Durchlicht als Schattenbild prüfen, etwa bei Kunststoff-Spritzteilen.
Abweichungen vom Gutteil
Die Anomalieerkennung lernt, wie ein Gutteil aussieht, und markiert Abweichungen, auch ohne Schlechtteile. Eine Fehlerklasse nennt sie nicht.
Optische Prüfung: Prüfaufgaben, Beleuchtung, Auflösung, Nachweis
Was sich optisch prüfen lässt, warum das Licht entscheidet, wie fein das Bild sein muss und wie sich die Prüfung nachweisen lässt.
Was sich optisch prüfen lässt
Die Kamera prüft, was im Bild sichtbar ist und sich vom Gutteil unterscheidet. Das deckt Vollständigkeit, Lage, Oberfläche, Maße und Kennzeichnung ab.
Fehlende Komponenten, falsch eingesetzte Teile und unvollständige Bestückung erkennt die Kamera, wenn Sichtbarkeit, Kontrast und Position eine eindeutige Auswertung zulassen. Verdeckte Stellen brauchen einen weiteren Blickwinkel.
Kratzer, Beschädigungen und andere sichtbare Abweichungen erkennt die Kamera, wenn die Beleuchtung sie vom Gutbereich trennt. Strukturierte oder ungleichmäßige Oberflächen sind anspruchsvoller. Ab wann eine Abweichung ein Fehler ist, legen wir mit Ihnen fest.
Maße prüft die Kamera, wenn Auflösung, Perspektive und Kalibrierung die Toleranz tragen. Telezentrische Objektive vermeiden Perspektivfehler, Durchlicht liefert scharfe Umrisse. Ob Ihre Toleranz erreichbar ist, testen wir vorab an Ihren Musterteilen.
Aufdrucke, Markierungen und Codes prüfen oder lesen wir aus, wenn die kleinste Struktur genug Pixel hat. Für 2D-Codes gelten mindestens 5 Pixel je kleinstem Modul als Richtwert. Kontrast und Beleuchtung bestimmen die Lesbarkeit.
Warum das Licht über die Erkennung entscheidet
Die Auswertung erkennt nur, was im Bild Kontrast hat. Beleuchtung und Optik machen das Prüfmerkmal sichtbar, bevor die Auswertung es bewertet.
Die Beleuchtung bestimmt, ob ein Fehler im Bild erscheint. Kamera, Optik und Beleuchtung wählen wir nach dem Merkmal und der Oberfläche aus.
Beim Auflicht sitzt die Lichtquelle auf der Kameraseite. Dunkelfeld, also flach einfallendes Licht, lässt Kratzer, Kanten und Gravuren hell auf dunklem Grund erscheinen. Glänzende, gewölbte Teile brauchen diffuses Licht, sonst bleiben die Ränder dunkel.
Durchlicht bildet das Bauteil als Schattenbild ab. Es zeigt Bohrungen, Ausstanzungen und Umrisse deutlich, etwa bei Kunststoff-Spritzteilen. Für enge Maßtoleranzen nimmt man telezentrisches Durchlicht.
Telezentrische Objektive halten den Abbildungsmaßstab konstant, Höhenunterschiede am Teil verfälschen das Maß nicht. Die Frontlinse muss mindestens so groß sein wie das Bauteil. Mehr Tiefenschärfe als normale Objektive haben sie nicht.
Wie fein und wie schnell das Bild sein muss
Auflösung und Belichtungszeit folgen aus dem kleinsten Fehler und der Bauteilgeschwindigkeit. Beides rechnen wir aus Ihren Teilen und Ihrem Takt, bevor wir die Anlage auslegen.
Der kleinste Fehler sollte im Bild mindestens drei Pixel überdecken. Das ist eine Faustregel von Kameraherstellern, keine Norm. Zwei Pixel gelten als theoretische Grenze.
Die nötige Pixelzahl je Achse ergibt sich aus Bildfeld geteilt durch Fehlergröße, mal drei. Bei 200 mm Bildfeld und 0,1 mm Fehler sind das 6.000 Pixel. Reicht ein Sensor nicht, hilft ein kleineres Bildfeld oder eine zweite Aufnahme.
Das Objektiv muss die Pixelgröße des Sensors auflösen, sonst bleibt das Bild unscharf. Als Faustregel rechnet man bei Farbkameras mit 3 bis 4 Pixeln je kleinstem Detail, bei Schwarzweißkameras mit 2.
Bewegte Teile brauchen kurze Belichtung. Bei 0,5 m/s, höchstens 2 Pixeln Unschärfe und 0,025 mm je Pixel sind es rund 100 µs. Blitzbeleuchtung arbeitet mit 10 bis 750 µs und blendet Fremdlicht aus.
Wie sich belegen lässt, dass die Prüfung stimmt
Ein Prüfergebnis gilt, wenn es an bekannten Teilen belegt ist. Dazu gehören Fehlerraten, ein Eignungsnachweis und gespeicherte Prüfdaten.
Schlupf sind übersehene Fehler, Pseudofehler sind Gutteile, die als schlecht gemeldet werden. Ein Prüfprozess soll beides gering halten. Bei vielen Pseudofehlern muss jemand jeden Treffer von Hand nachprüfen.
Ob ein Merkmal prüfbar ist, zeigt sich an Gutteilen, Schlechtteilen und Grenzfällen. Schlechtteile sind oft knapp und decken selten alle Fehlerarten ab. Wir testen vorab an Ihren Musterteilen und stimmen Grenzfälle mit Ihnen ab.
Für Sichtprüfungen gibt es etablierte Verfahren zum Eignungsnachweis, etwa die Kappa-Statistik nach AIAG MSA und VDA Band 5. Welche Nachweise gefordert sind, hängt von der Risikoeinstufung und von Ihrem Kunden ab.
Prüfbild und Prüfdaten je Teil lassen sich dokumentieren und an den Folgeprozess übergeben. Wo Rückverfolgbarkeit gefordert ist, verlangt ISO 9001 in Abschnitt 8.5.2 die Kennzeichnung der Ergebnisse und die Aufbewahrung der nötigen Informationen.
Mehr dazu im Ratgeber KI-Bildprüfung in der Endkontrolle.
KI-gestützte Prüfung: wann feste Regeln genügen und wann KI hilft
Welche Auswertung passt, hängt vom Merkmal ab. Der Vision Check wertet mit lokal betriebenen KI-Modellen aus, Ihr Team lernt neue Varianten an Gut- und Schlechtmustern an.
Eindeutig messbare Merkmale wie Lage, Maß oder Code lassen sich als Regeln beschreiben. Das Ergebnis ist nachvollziehbar. Bei Objekten, die sich nicht in Regeln fassen lassen, stoßen Regeln an Grenzen.
Die Anomalieerkennung lernt, wie ein Gutteil aussieht, und markiert Abweichungen. Sie braucht keine Schlechtteile, nennt aber keine Fehlerklasse.
Wer Fehlertypen benennen will, lernt an Beispielen je Klasse. Fehlen Schlechtteile oder sind Fehlertypen unterrepräsentiert, leidet die Erkennung. Das Beschriften der Bilder ist aufwendig und führt oft zu Inkonsistenzen.
Eine KI erkennt, was ihre Trainingsbilder abdecken. Ändern sich Beleuchtung, Charge oder Prozess, sollte die Erkennung neu geprüft werden.
Prüfen und sortieren in einer Anlage
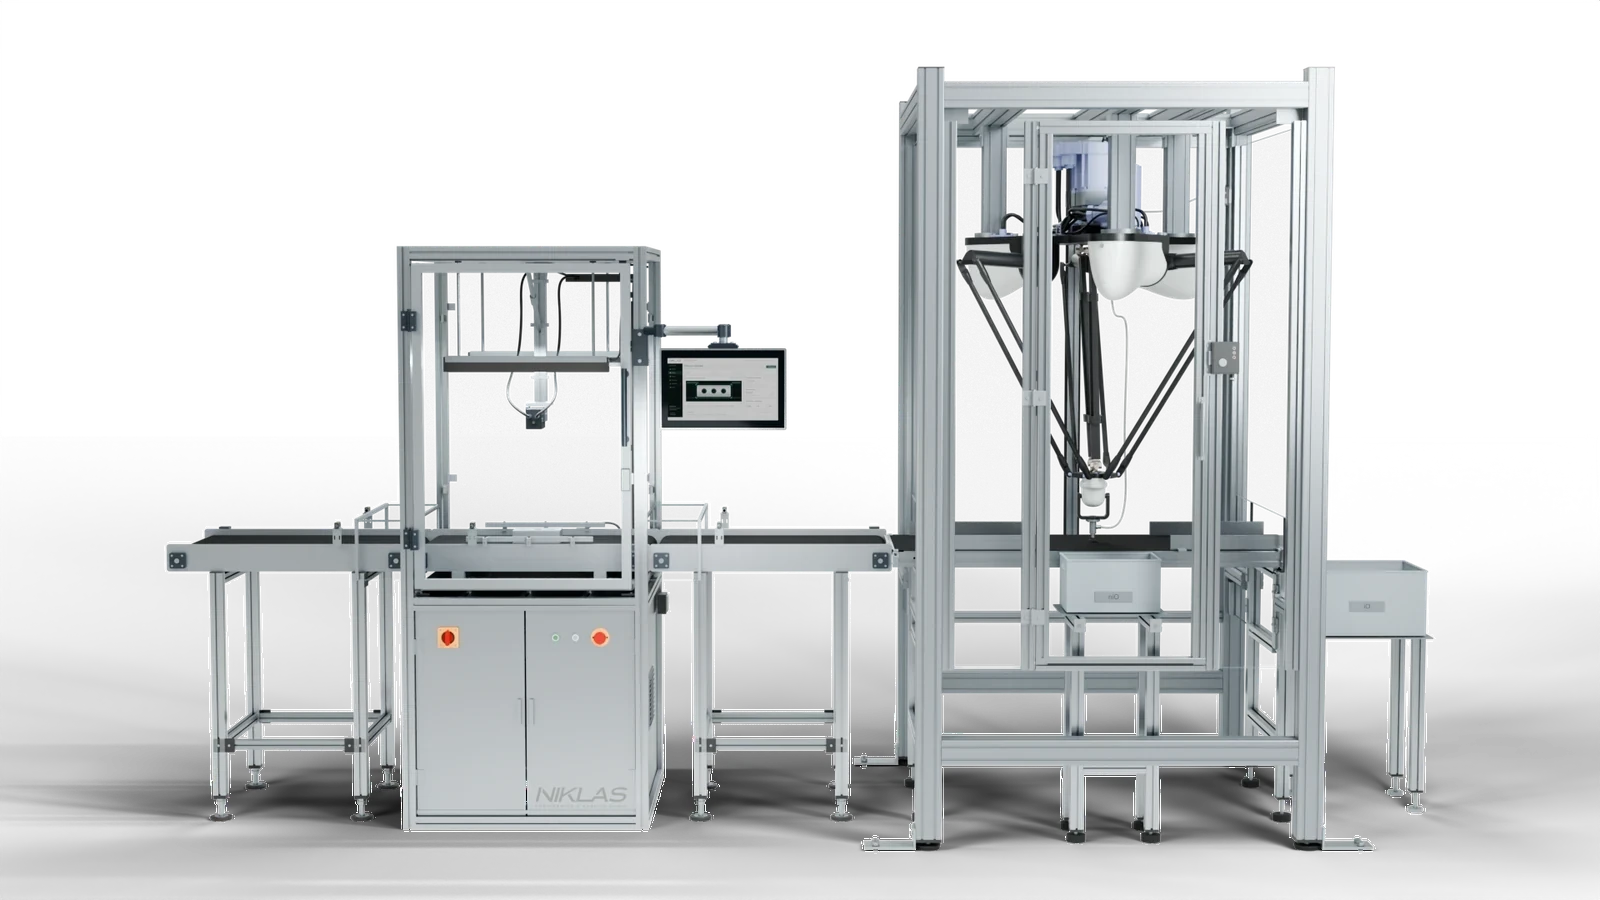
Mit Förderband und optionalem Delta-Picker binden wir NIKLAS Vision Check als optische Prüf- und Sortieranlage in Ihre Fertigungslinie ein. Die Prüfzelle bewertet die festgelegten Merkmale; i. O.- und n. i. O.-Teile laufen danach getrennt weiter. Den Aufbau legen wir nach Bauteil, Fehlerbild und Takt fest.
Das Förderband führt die Bauteile in die Prüfzelle. Nutzbare Bandbreite, Übergaben und Führung legen wir passend zu Teileformat und Materialfluss fest.
Kamera, Optik und Beleuchtung wählen wir nach den zu erkennenden Merkmalen und Oberflächen aus. So nimmt die Anlage jedes Teil unter denselben Bedingungen auf.
Nach der Ersteinrichtung legt Ihr Team neue Bauteile und Prüfrezepte über die Bedienoberfläche selbst an. Geeignete Musterbilder bilden die Grundlage für die KI-gestützte Auswertung.
Der Delta-Picker nimmt geprüfte Teile auf und legt sie an festgelegten Ausgängen ab. Greifer, Reichweite und Takt legen wir für Ihr Bauteil aus.
Die Abbildung zeigt getrennte Ausgabebereiche für i. O. und n. i. O. Wie die Teile danach weitergeführt werden, richtet sich nach Ihrem Prozess.
Über eine Schnittstelle erhält Ihre SPS oder Ihr übergeordnetes System die Prüfentscheidung und die Prüfdaten. Der nächste Prozessschritt reagiert dann auf i. O. oder n. i. O.
Neue Bauteile im eigenen Team einrichten
Mit der NIKLAS Vision Check Software legt Ihr Team neue Bauteile und Prüfrezepte selbst an. Die Oberfläche zeigt Prüfaufgabe und Entscheidung auf einen Blick. Lokal betriebene KI-Modelle werten die Bilder nach den festgelegten Merkmalen aus.
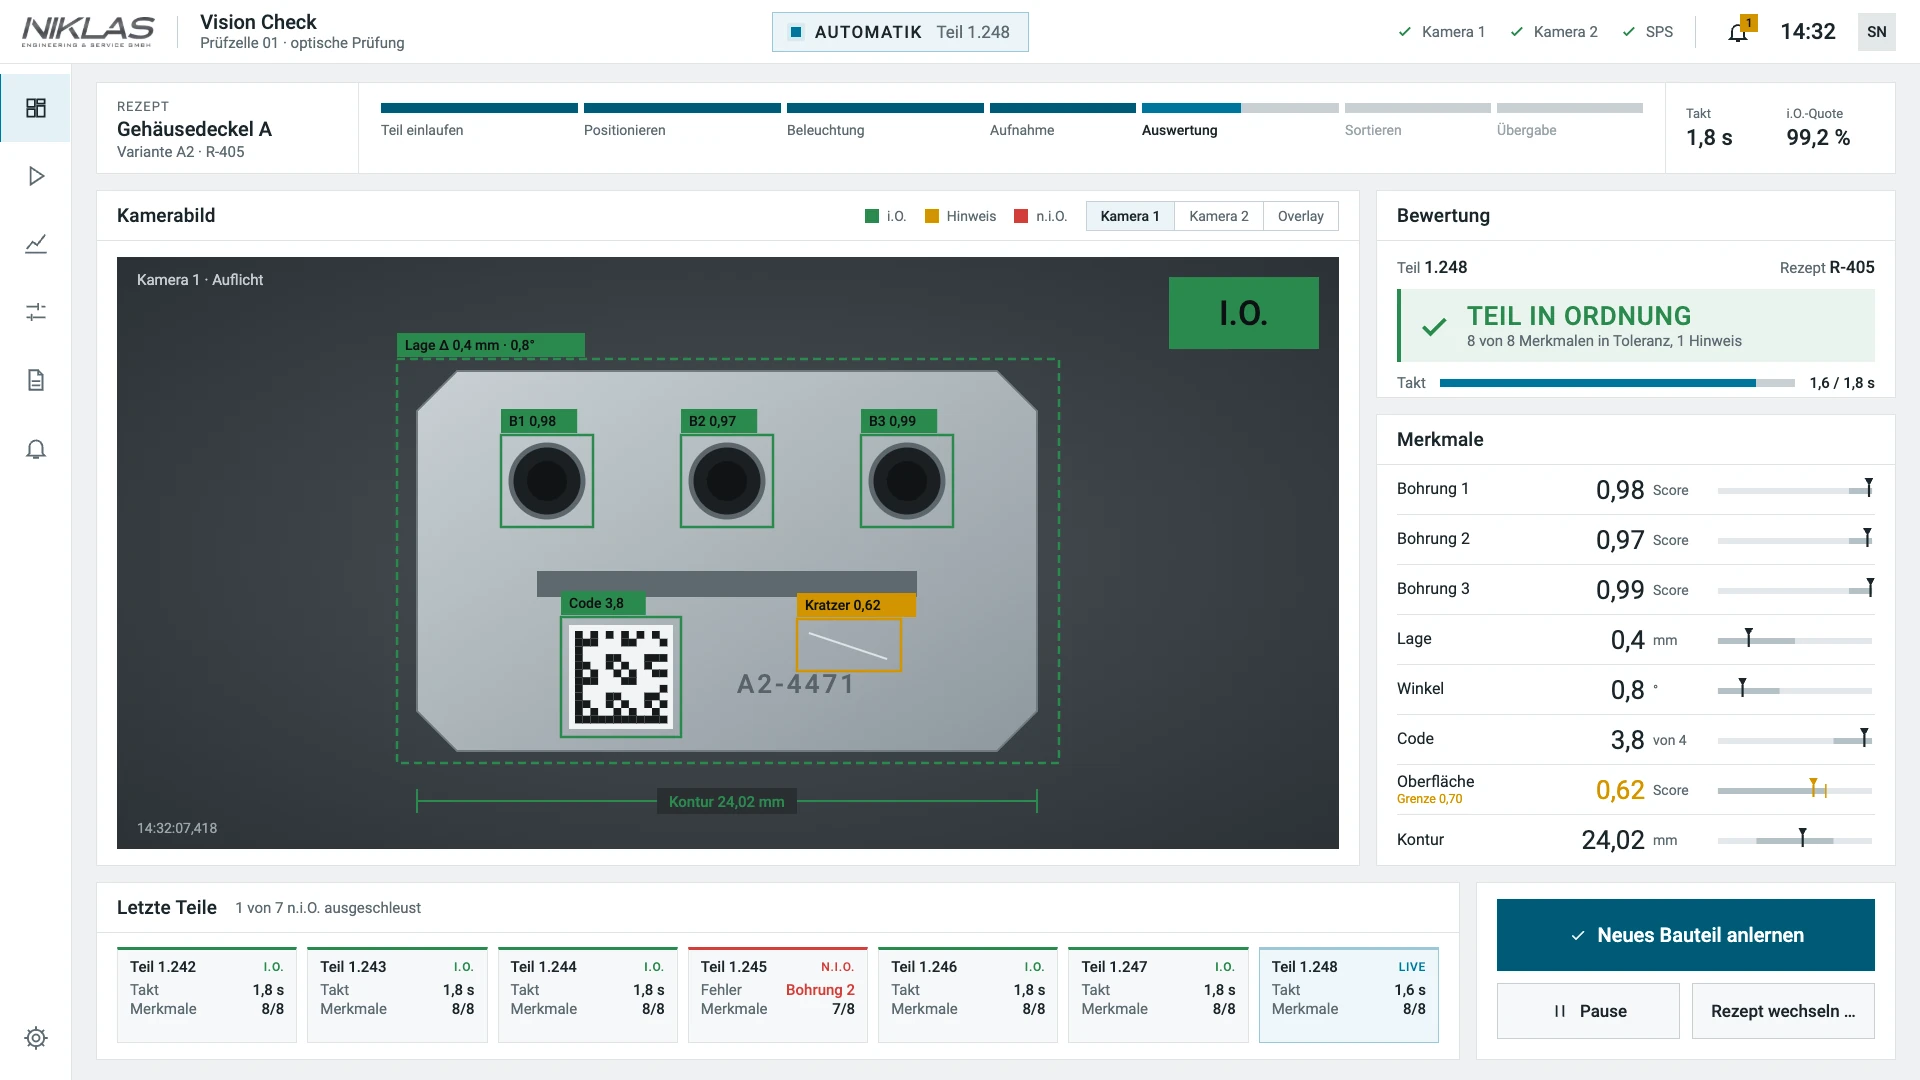
Oberfläche und Funktionen richten sich nach der Ausführung.
Prüfprogramme selbst verwalten
Beim Teilewechsel wählt Ihr Team das gespeicherte Prüfprogramm aus und kann sofort weiterprüfen.
Ihr Team lernt neue Varianten mit geeigneten Gut- und Schlechtmustern selbst an. Welche Fehlerbilder die Auswertung erkennen soll, legen wir bei der Auslegung gemeinsam fest.
Prüfentscheidungen und Prüfdaten werden je Teil dokumentiert und können an den Folgeprozess übergeben werden.
Optische Prüfanlage für Ihre Bauteile anfragen
Beschreiben Sie uns Ihre Bauteile und welche Fehler erkannt werden sollen, wenn bekannt auch Takt, verfügbare Fläche und Zuführung. Wir melden uns innerhalb von 4 Arbeitsstunden persönlich und besprechen, ob eine eigenständige Prüfzelle oder eine Inline-Anlage mit Förderband und Delta-Picker zu Ihrem Prozess passt.
Häufige Fragen zur optischen Prüfanlage
Wir beantworten Fragen zu Prüfumfang, Einrichtung neuer Bauteile, Einzelzelle und Inline-Anlage. Die Eignung Ihres Bauteils klären wir vorab an Musterteilen.
Was ist eine optische Prüfanlage?
Eine optische Prüfanlage prüft Bauteile per Kamera automatisch nach festgelegten Kriterien und zeigt direkt an, ob ein Teil in Ordnung (i. O.) oder nicht in Ordnung (n. i. O.) ist. Der Vision Check wertet die Bilder mit lokal betriebenen KI-Modellen aus.
Wie viele Pixel braucht ein Fehler, damit die Kamera ihn erkennt?
Als Faustregel drei Pixel über den kleinsten Fehler. Zwei Pixel sind die theoretische Grenze.
Welche Beleuchtung eignet sich für Oberflächenfehler?
Meist Dunkelfeld: Flach einfallendes Licht lässt Kratzer und Kanten hell erscheinen. Glänzende, gewölbte Teile brauchen diffuses Licht.
Wann ist KI besser als feste Regeln in der Bildverarbeitung?
Wenn sich das Prüfkriterium nicht als feste Regel beschreiben lässt, etwa bei ungleichmäßigen Oberflächen. Bei eindeutigen Merkmalen wie Lage, Maß oder Code genügen oft Regeln.
Kann eine Kamera auch Maße prüfen?
Ja, wenn Auflösung, Perspektive und Kalibrierung die Toleranz tragen. Telezentrische Objektive und Durchlicht liefern die genaueren Kanten.
Wie weist man nach, dass eine optische Prüfung geeignet ist?
Mit einem Eignungsnachweis an Referenzteilen, zum Beispiel mit Kappa-Statistik nach VDA Band 5. Welche Nachweise gefordert sind, hängt von der Risikoeinstufung und von Ihrem Kunden ab.
Wie richtet das eigene Team neue Bauteile ein?
Nach der Ersteinrichtung legt Ihr Team neue Bauteile und Prüfrezepte über die Bedienoberfläche selbst an und lernt neue Varianten mit geeigneten Gut- und Schlechtmustern an. Prüfkriterien und Grenzfälle stimmen wir bei der ersten Auslegung gemeinsam mit Ihnen ab.
Welche Angaben helfen für ein Angebot?
Beschreiben Sie Ihre Bauteile und welche Fehler erkannt werden sollen, wenn bekannt auch Takt, verfügbare Fläche und Zuführung. Wir melden uns innerhalb von 4 Arbeitsstunden persönlich.
Optische Prüfanlage für Ihre Prüfaufgabe besprechen
Beschreiben Sie Bauteil, Prüfmerkmale und Stückzahl. Auch ungewöhnliche Bauteile besprechen wir gern. Wir melden uns mit einem Vorschlag für Aufbau und Ablauf.
Simon Niklas
Maschinenbauingenieur, M.Sc.
0941 56956720[email protected]
„Gute Ingenieurarbeit zeigt sich im Produktionsalltag. Deshalb verbinden wir technische Planung mit einem genauen Verständnis für Prozess, Bedienung und Instandhaltung.“
Beratung buchen